:+86 15106109009
:sales@couplingzy.com
 pl


Jak mierzyć twardość cienkich warstw azotowanych: dlaczego ultradźwiękowe twardościomierze UCI są standardem branżowym
Azotowanie to główny proces wzmacniania powierzchni w produkcji maszyn, form precyzyjnych i obróbce podzespołów. Jest również szeroko stosowany na częściach przenoszenia mocy, takich jak koła zębate, wały i sprzęgła elastyczne . W procesie tym na powierzchni przedmiotu obrabianego powstaje cienka, gęsta, ultratwarda warstwa azotu, poprawiająca odporność na zużycie, zmęczenie i korozję.
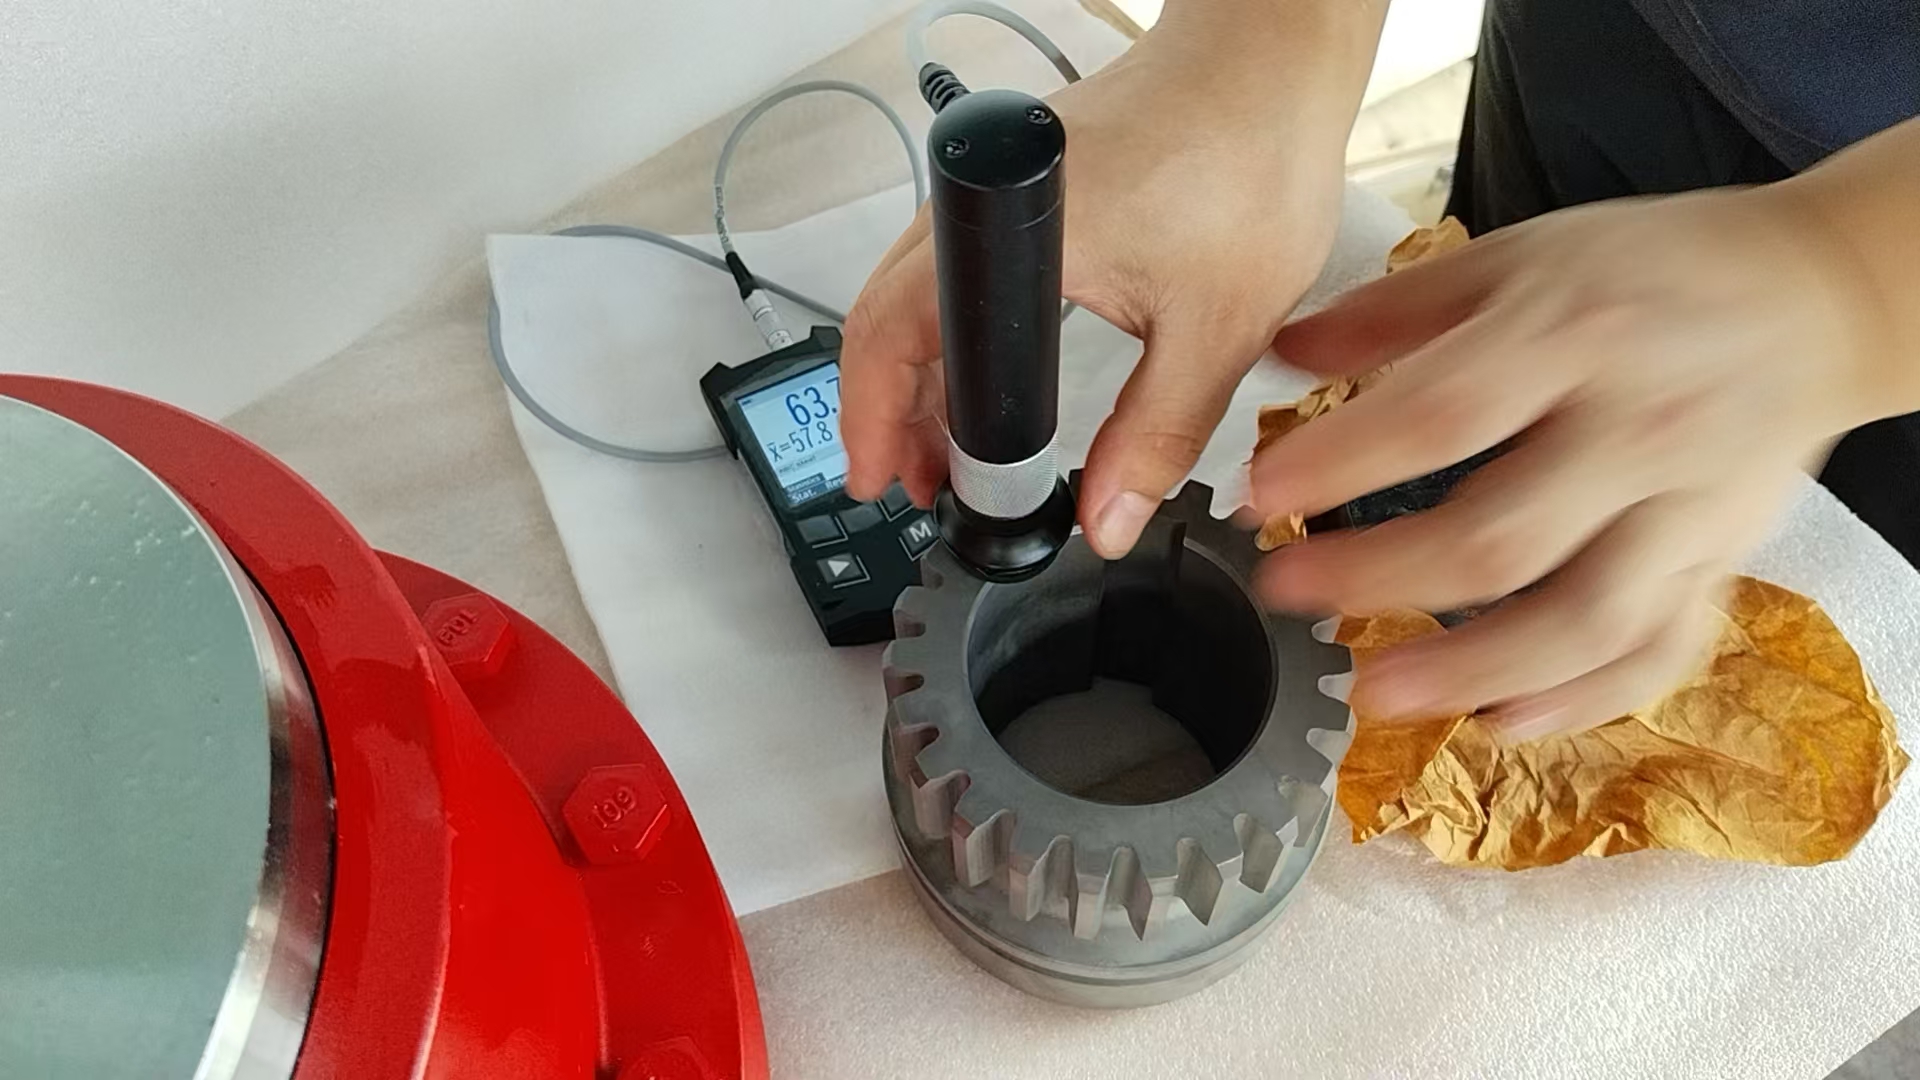
Warstwa azotowana jest cienka i twarda. Typowa grubość wynosi zaledwie 0,1-0,5 mm, a twardość powierzchni może przekraczać 1000 HV. Pomiar twardości tak cienkiej warstwy i dokładna kontrola jakości azotowania od dawna stanowią główne wyzwanie w branży obróbki cieplnej. Tradycyjny sprzęt testujący jest podatny na zniekształcenia danych i może uszkodzić elementy obrabiane. Testowanie części azotowanych za pomocą a Twardościomierz ultradźwiękowy UCI stało się zatem rozwiązaniem standardowym. Jest szeroko stosowany do nieniszczącego badania twardości gotowych produktów azotowanych oraz do badania twardości na miejscu w kontroli jakości.
I. Podstawowe problemy związane z tradycyjnym badaniem twardości części azotowanych
1. Zbyt głębokie wcięcia, penetrujące warstwę azotowaną i zniekształcające dane
Konwencjonalne testery Rockwella i stacjonarne testery Vickersa przykładają duże obciążenia i pozostawiają głębokie wcięcia. Z łatwością przebijają cienką utwardzoną warstwę w materiale podstawowym. Odczyt jest wówczas mieszaną twardością warstwy azotowanej i podłoża, która nie odzwierciedla rzeczywistej twardości azotowanej powierzchni. Prowadzi to do błędnej oceny procesu i nieprawidłowych wyników kontroli, a także nie spełnia standardów kontroli precyzyjnych części azotowanych.
2. Badania niszczące, które nie mogą chronić gotowych przedmiotów
Części azotowane to w większości produkty poddane obróbce wykańczającej, podlegające surowym wymaganiom dotyczącym wykończenia powierzchni i integralności. Tradycyjne badanie twardości jest metodą półniszczącą lub niszczącą i pozostawia widoczne wgniecenia. Może to spowodować uszkodzenie wyglądu i działania części oraz precyzyjnych komponentów, takich jak sprzęgło zębate boki zębów, sworznie i czopy wału mogą nawet zostać złomowane. W rezultacie możliwa jest jedynie kontrola wyrywkowa. Nie można osiągnąć 100% kontroli partii gotowych produktów, co pozostawia poważną lukę w kontroli jakości.
3. Ograniczone zastosowanie: złożone i nieregularne przedmioty nie mogą być testowane na miejscu
Twardościomierze laboratoryjne są nieporęczne i wymagają pobrania próbek do laboratorium. Duże formy, długie wały i ciężkie metalowe sprzęgło elastyczne komponentów nie można badać jako całości. Na testerów Leeba duży wpływ ma grubość przedmiotu obrabianego, krzywizna i chropowatość powierzchni, dlatego ich dane są zmienne, a powtarzalność jest słaba. Krawędzie i narożniki, korzenie zębów, otwory wewnętrzne i zakrzywione powierzchnie są trudne do wiarygodnego przetestowania, dlatego metody te nie są w stanie sprostać różnorodnym potrzebom produkcyjnym.
II. Podstawowe zalety ultradźwiękowych twardościomierzy do części azotowanych
1. Precyzja mikrowcięcia, szczególnie dostosowana do cienkich warstw azotowanych
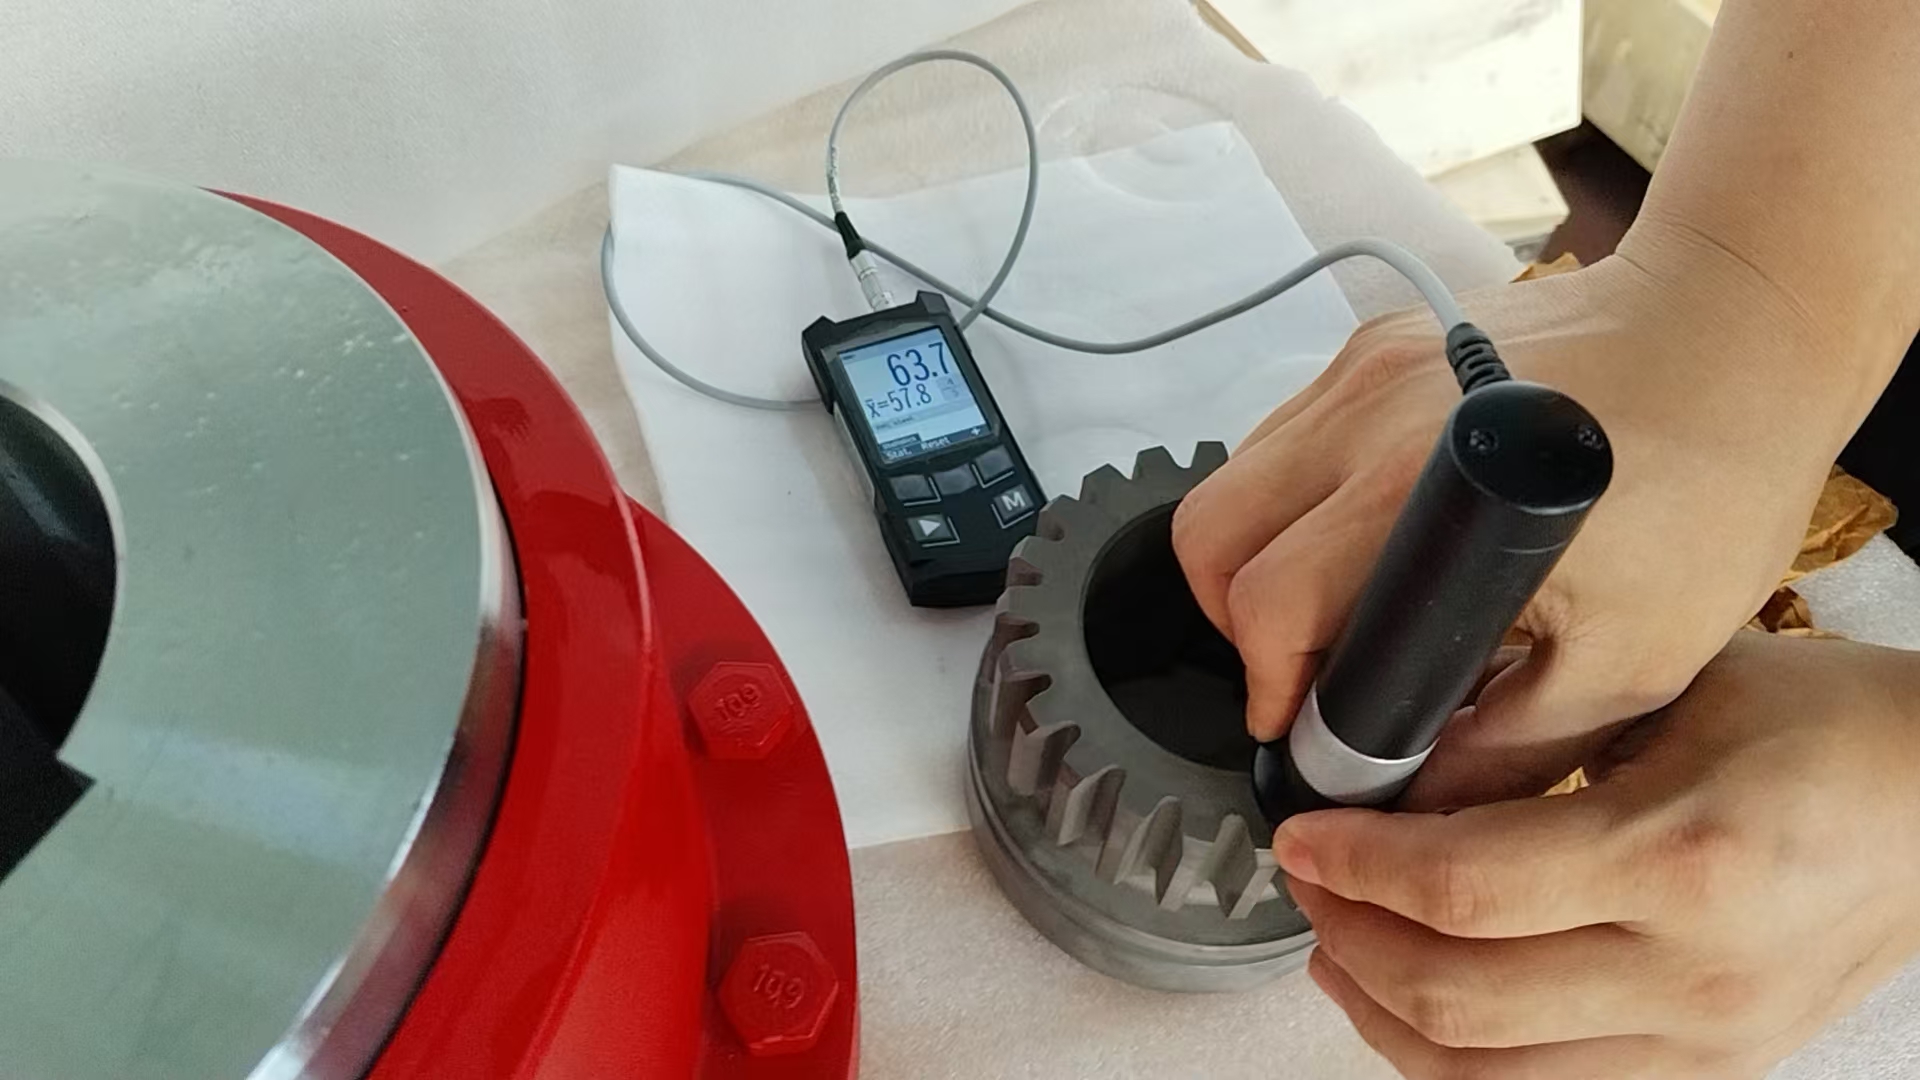
Twardościomierze ultradźwiękowe działają na zasadzie UCI (Ultrasonic Contact Impedance). Wcięcie jest niezwykle małe i płytkie, dzięki czemu nie wnika w utwardzoną warstwę. Tester rejestruje rzeczywistą twardość azotowanej powierzchni i rozwiązuje odwieczny problem dokładnego badania cienkich warstw azotowanych.
Przyrząd dokonuje konwersji pomiędzy skalami twardości, takimi jak HV i HRC. Badanie punktowe warstwa po warstwie daje również gradient twardości od powierzchni do podłoża. Pokazuje to głębokość warstwy azotowanej i jednorodność azotowania oraz zapewnia przedsiębiorstwom dokładne dane umożliwiające optymalizację obróbki cieplnej azotowania i dostosowywanie procesów produkcyjnych.
2. Badania nieniszczące gotowych wyrobów azotowanych
Jest to nieniszczące urządzenie do badania mikrouszkodzeń. Po badaniu powierzchnia nie wykazuje prawie żadnych widocznych śladów, a wykończona azotowana struktura i precyzja pozostają nienaruszone. Nie ma potrzeby wycinania ani szlifowania próbek z przedmiotu obrabianego. Gotowe formy, koła zębate, części hydrauliczne, części wałów i sprzęgło Po przetestowaniu komponenty mogą przejść bezpośrednio do montażu. Metoda ta nadaje się zarówno do pobierania próbek seryjnych, jak i do 100% kontroli gotowych produktów, a także znacznie zmniejsza straty produkcyjne i koszty kontroli.
3. Przenośny i wydajny, wspierający testy na miejscu
Przyrząd ma lekki korpus i kompaktową, elastyczną sondę, dzięki czemu nie jest ograniczony wymaganiami przestrzennymi sprzętu laboratoryjnego. Badania można przeprowadzić bezpośrednio w warsztacie obróbki cieplnej lub na stanowisku produkcyjnym.
Dociera do powierzchni zakrzywionych, stożkowych, otworów wewnętrznych, korzeni zębów, krawędzi i narożników oraz innych miejsc, do których nie ma dostępu konwencjonalny sprzęt. Przykłady obejmują uzębienie wewnętrzne i zewnętrzne sprzęgieł zębatych, kołnierzy i piast półsprzęgła . Duże detale nie wymagają demontażu ani transportu, a części nie trzeba wysyłać do laboratorium. To znacznie poprawia efektywność kontroli i odpowiada tempu przemysłowej produkcji seryjnej.
4. Stabilne, powtarzalne dane do kontroli jakości wsadowej obróbki cieplnej
W porównaniu z testerami Leeb, na ultradźwiękowe testery twardości w minimalnym stopniu wpływa kształt, grubość, stan powierzchni i zakłócenia środowiska, dzięki czemu uzyskiwane przez nich dane są stabilne i powtarzalne. Potrafią dokładnie zidentyfikować produkty niezgodne, np. te o niewystarczającej twardości azotowanej, nierównym azotowaniu lub niespełniających norm warstw hartowanych. Pomaga to przedsiębiorstwom w budowaniu ustandaryzowanego, udoskonalonego systemu kontroli jakości azotowania i stabilizacji jakości partii.
III. Obowiązujące scenariusze
Tester doskonale nadaje się do azotowanych części form, precyzyjnych azotowanych kół zębatych, wałów wentylatorów, tłoczysk, precyzyjnych części hydraulicznych i azotowanych elementów maszyn budowlanych. Pasuje również do kluczowych, wytrzymałych części przekładni, takich jak powierzchnie zębów, sworznie, tuleje i wypusty sprzęgła zębate, sprzęgła bębnowe, sprzęgła elastyczne, sprzęgła membranowe i sprzęgła uniwersalne .
Części te służą w wymagających branżach takich jak sprzęt metalurgiczny, maszyny górnicze, urządzenia dźwigowe, urządzenia portowe, przepompownie i nowy sprzęt energetyczny . Tester obejmuje cały proces azotowania: kontrolę przychodzącą, weryfikację procesu i kontrolę końcową przed wysyłką.
IV. Podsumowanie
Biorąc pod uwagę cienkowarstwową strukturę azotowanych części o dużej twardości, tradycyjny sprzęt do badania twardości ma wiele wad: niewystarczającą dokładność, uszkodzenia detali, ograniczone możliwości użycia i niską wydajność. Twardościomierz ultradźwiękowy UCI ze względu na swoją zasadę działania zasadniczo nadaje się do kontroli części azotowanych. Jego precyzyjne mikrowcięcia, badania nieniszczące, przenośność i stabilne dane sprawiły, że jest to główny sprzęt do kontroli jakości w branży azotowania i obróbki cieplnej.
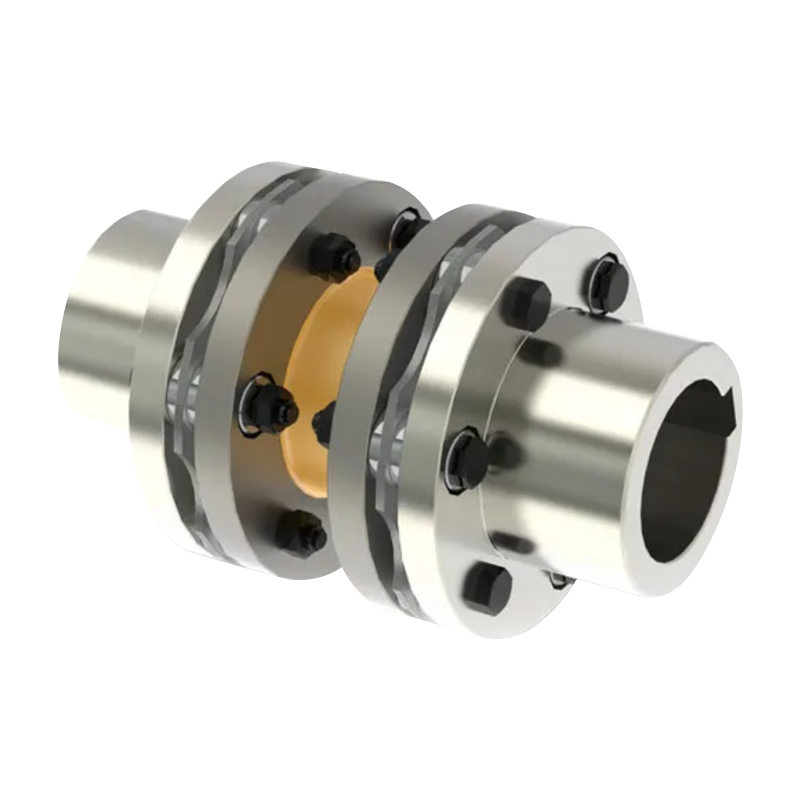
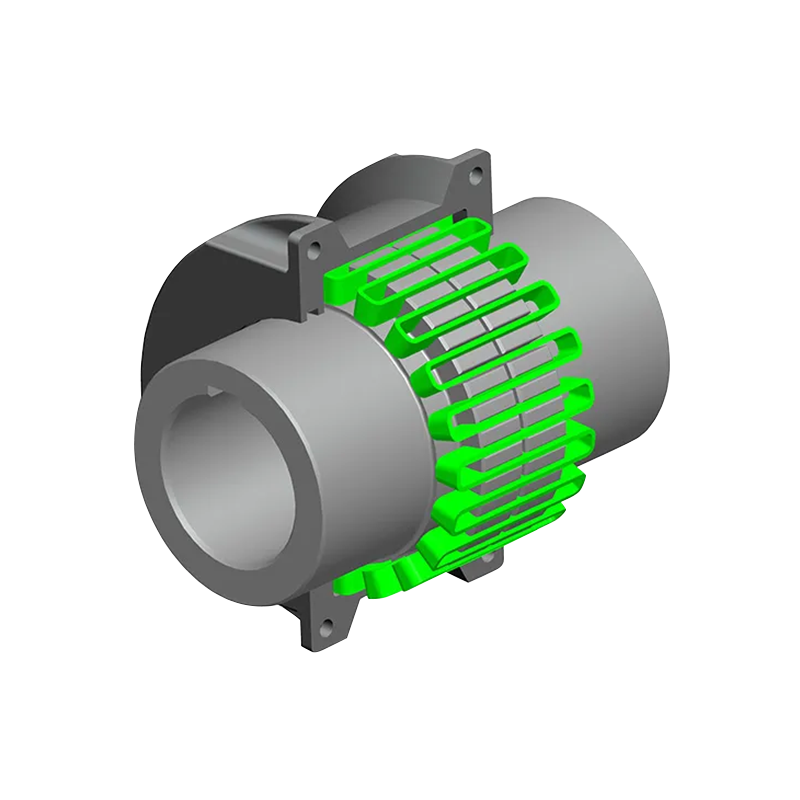
Jako profesjonalny producent sprzęgła elastyczne and metal elastic element flexible couplings , Zhongye Heavy Industry Technology (Zhenjiang) Co., Ltd. stosuje tę metodę do azotowanych elementów sprzęgła. Każda część jest profesjonalnie sprawdzana pod kątem twardości za pomocą ultradźwiękowego testera twardości. Pozwala to precyzyjnie kontrolować twardość powierzchni i parametry warstwy hartowanej, tak aby wydajność produktu i parametry procesu w pełni odpowiadały wymaganiom technicznym przedstawionym na rysunkach. Przez cały proces chronimy integralność powierzchni i przepustowość gotowych produktów. Dostarczamy wysokiej jakości, wolne od uszkodzeń sprzęgła, w tym niestandardowe konstrukcje niestandardowe, które pozostają niezawodne pod dużymi obciążeniami w metalurgii, górnictwie, transporcie i zastosowaniach portowych.
- Szybkie linki
- About
- Products
- Our Service
- News & Events
- Contact
- Seria produktów
- Sprzęgła elastyczne z elementami nieelastycznymi
- Sprzęgła elastyczne z metalowymi elementami elastycznymi
- Sprzęgła elastyczne z niemetalowymi elementami elastycznymi
- Złącze bezpieczeństwa
- Sztywne sprzęgło
- Skontaktuj się z nami
- Tel : +86 511 8572 3800 +86 511 8572 3900
- Mobile : +86 15106109009
- Email : sales@couplingzy.com
- Add:Aleja Zhongye Yingbin nr 1, ulica Gaozi, strefa rozwoju gospodarczego Dantu, miasto Zhenjiang, prowincja Jiangsu, Chiny.