:+86 15106109009
:sales@couplingzy.com
 pl


Azotowanie sprzęgła
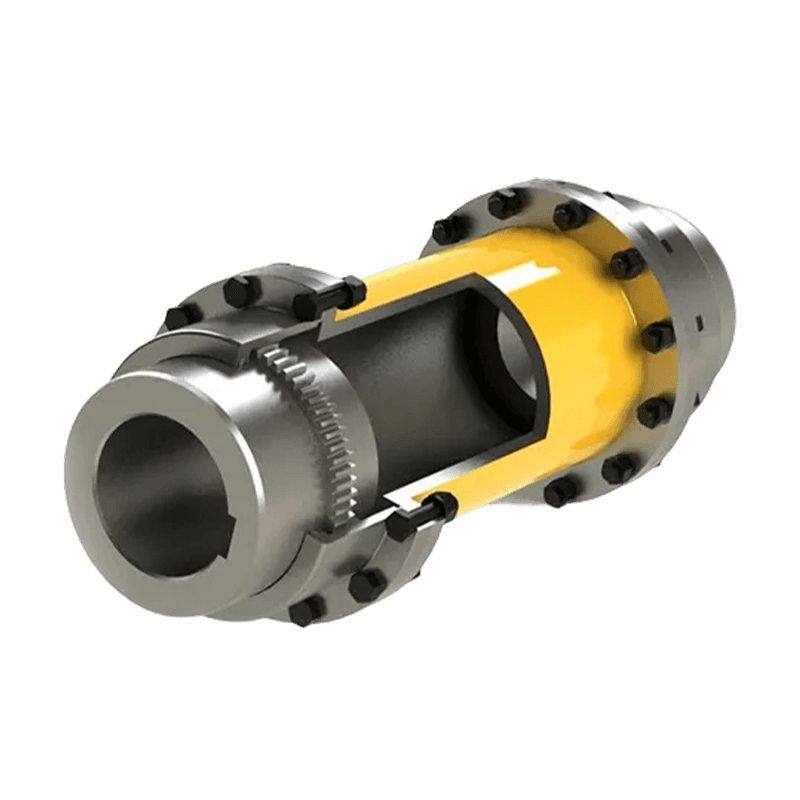
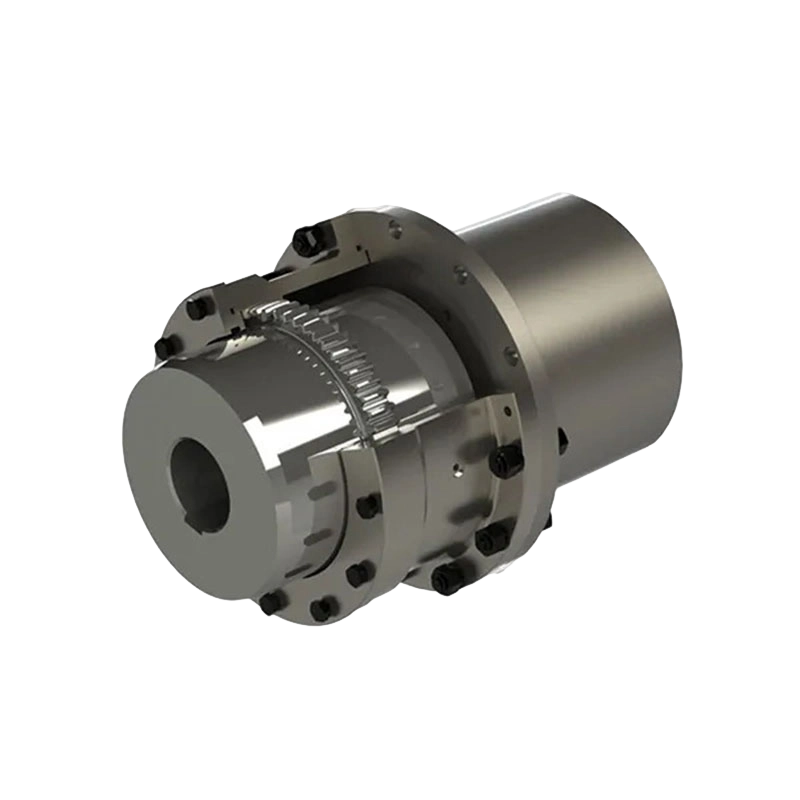
Azotowanie sprzęgła: Wysokowytrzymałe sprzęgło zębate w kształcie bębna wytwarza się poprzez integrację czynników, takich jak dobór materiału sprzęgającego, późniejszy proces obróbki cieplnej i precyzyjna produkcja. Aby zwiększyć wytrzymałość powierzchniową sprzęgła zębatego, stosuje się azotowanie.
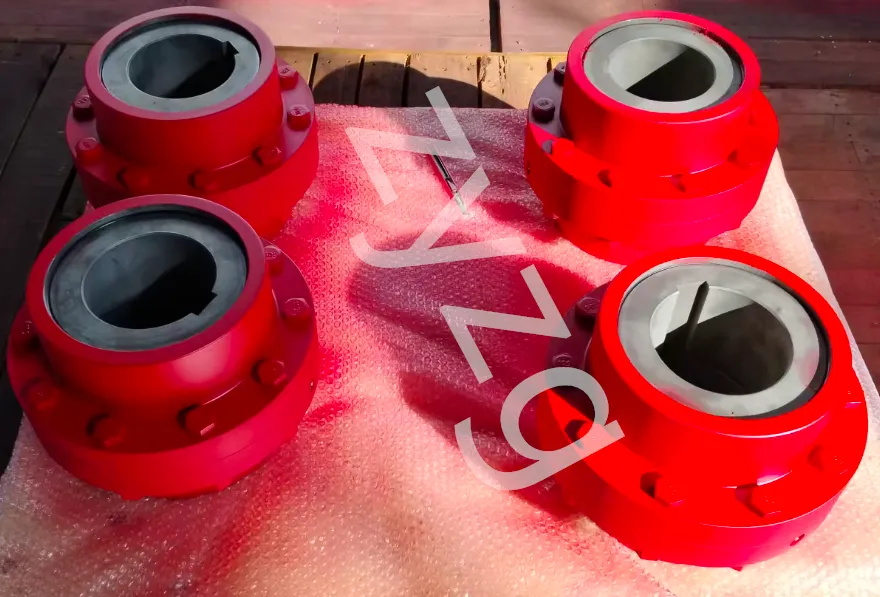
Precyzyjna produkcja sprzęgła zębatego w kształcie bębna: W pierwszej kolejności należy zwrócić uwagę na dobór materiału sprzęgła. Na przykład w przypadku sprzęgieł bębnowych GICL do dużych obciążeń materiał należy wybrać w oparciu o warunki użytkowania sprzętu użytkownika, czy jest to stal kuta 45#, czy stal kuta 42CRMO? Nawet w przypadku sprzęgieł o dużych rozmiarach powyżej GICL23 (średnica zewnętrzna wynosi 1010) można wybrać formę staliwa, ale marka materiału staliwa i wady (dziury gazowe, dziury piaskowe itp.) staliwa muszą być ściśle kontrolowane. Po określeniu materiału sprzęgła zębatego w kształcie bębna należy przeprowadzić odpowiednią obróbkę cieplną, aby w pełni wykorzystać naturalną wytrzymałość materiału sprzęgła. Obróbka cieplna sprzęgła zębatego w kształcie bębna to nie tylko hartowanie powierzchniowe, ponieważ hartowanie powierzchniowe jedynie zwiększa twardość powierzchni zęba, a kluczowymi czynnikami są wytrzymałość i wytrzymałość zmęczeniowa głównego korpusu sprzęgła zębatego oraz jego żywotność. Azotowanie może zwiększyć twardość powierzchni całego sprzęgła zębatego, a twardość jest znacznie większa niż w przypadku obróbki powierzchni o wysokiej częstotliwości. Aby jednak uzyskać kompleksowy efekt sprzęgła o wysokiej wytrzymałości, przed azotowaniem należy przeprowadzić odpowiednią obróbkę wstępną hartowania i odpuszczania, aby kompleksowo poprawić wytrzymałość korpusu sprzęgła i wytrzymałość powierzchniową.
- Szybkie linki
- About
- Products
- Our Service
- News & Events
- Contact
- Seria produktów
- Sprzęgła elastyczne z elementami nieelastycznymi
- Sprzęgła elastyczne z metalowymi elementami elastycznymi
- Sprzęgła elastyczne z niemetalowymi elementami elastycznymi
- Złącze bezpieczeństwa
- Sztywne sprzęgło
- Skontaktuj się z nami
- Tel : +86 511 8572 3800 +86 511 8572 3900
- Mobile : +86 15106109009
- Email : sales@couplingzy.com
- Add:Aleja Zhongye Yingbin nr 1, ulica Gaozi, strefa rozwoju gospodarczego Dantu, miasto Zhenjiang, prowincja Jiangsu, Chiny.